

Aleación 31 (UNS N08031)es el principal material para tubos de evaporadores, recipientes e intercambiadores de calor de ácido fosfórico que operan en los entornos de ácido fosfórico de proceso húmedo (WPA) más agresivos. Con 31 % de cromo, 27 % de níquel, 6-7 % de molibdeno y 1-2 % de cobre, Alloy 31 ofrece una resistencia excepcional a la corrosión en concentraciones de ácido fosfórico de hasta el 85 % a temperaturas que alcanzan los 200 grados, superando a los aceros inoxidables y aleaciones de níquel convencionales entre 5 y 10 veces.
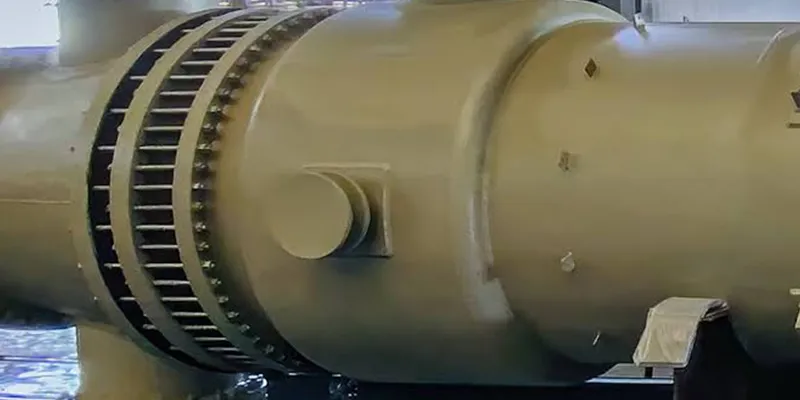
Esta guía proporciona especificaciones técnicas completas, mecanismos de corrosión, pautas de aplicación y recomendaciones de adquisiciones para ingenieros de procesamiento químico y operadores de plantas. Las ventajas clave incluyen: tasas de corrosión inferiores a 0,1 mm/año en ácido fosfórico al 85 % a 150 grados, 15+ años de vida útil en los cuerpos del evaporador y un 40-60 % menos de costo del ciclo de vida en comparación con el acero inoxidable 316L gracias a la eliminación del tiempo de inactividad y los ahorros de mantenimiento.
¿Qué son los evaporadores de ácido fosfórico?
Los evaporadores de ácido fosfórico concentran WPA de 25-30% a 70-85% P₂O₅ a 150-200 grados, creando condiciones extremadamente corrosivas que destruyen rápidamente los aceros inoxidables e incluso las aleaciones especiales. Alloy 31 está diseñado específicamente para resistir estos ambientes hostiles durante 15+ años.
El ácido fosfórico es la base de la agricultura mundial e impulsa la producción de fertilizantes para miles de millones de personas:
- Producción global: 50+ millones de toneladas métricas por año, de las cuales el 90 % se utiliza para la producción de fertilizantes (MAP, DAP, NPK)
- Ácido fosfórico de proceso húmedo (WPA): representa el 95% de la producción; Implica la digestión con ácido sulfúrico de roca fosfórica.
- Función del evaporador: concentra ácido débil (25-30 % P₂O₅) en ácido de calidad comercial (52-54 % P₂O₅) o ácido superfosfórico (69-75 % P₂O₅).
Por qué los evaporadores son ambientes extremadamente corrosivos:
- Alta temperatura: las temperaturas de funcionamiento de 150 a 200 grados aceleran todas las reacciones de corrosión entre 10 y 100 veces en comparación con la temperatura ambiente.
- Alta concentración: el ácido fosfórico se vuelve cada vez más corrosivo a medida que la concentración aumenta a 70-85% P₂O₅
- Impurezas: los fluoruros, cloruros, sulfatos y metales pesados de la roca de fosfato crean químicas corrosivas complejas.
- Efectos de la velocidad: la corrosión en fase líquida y vapor a altos caudales causa erosión-corrosión
- Ciclos térmicos: los ciclos de arranque y apagado crean condiciones de agrietamiento por corrosión bajo tensión (SCC)
Por qué fallan los materiales estándar en los evaporadores:
- Acero inoxidable 316L: falla dentro de 1 a 2 años debido a picaduras y corrosión por grietas debido a impurezas de cloruro/fluoruro.
- Acero inoxidable 904L: Proporciona 3-5 años de servicio, pero aún sufre bajo ácido concentrado a alta temperatura.
- Acero inoxidable 254 SMO: 5-7 años máximo; Contenido de molibdeno insuficiente para condiciones severas de fluoruro/cloruro.
- Aleaciones de níquel convencionales: algunas funcionan adecuadamente a temperaturas más bajas pero fallan por encima de los 150 grados en ácido concentrado.
¿Cómo resiste la aleación 31 la corrosión por ácido fosfórico?
La aleación 31 resiste el ácido fosfórico a través de su sistema de aleación con alto contenido de cromo (31%)-molibdeno (6,5%)-nitrógeno (0,2%), formando una película pasiva estable que resiste el ácido concentrado a 200 grados con tasas de corrosión inferiores a 0,1 mm/año, entre 10 y 50 veces mejor que el acero inoxidable 316L.

La aleación 31 logra una resistencia excepcional al ácido fosfórico a través de múltiples mecanismos complementarios:
Tabla 1: Resistencia a la corrosión en ácido fosfórico (prueba estática, 120 horas)
|
Material |
Tasa de corrosión (mm/año) |
Condiciones de prueba |
Calificación de desempeño |
|
Aleación 31 (N08031) |
<0.01 |
85% H₃PO₄, 150 grados |
Excelente |
|
254 DOM |
0.05-0.10 |
85% H₃PO₄, 150 grados |
Muy bien |
|
904L |
0.20-0.50 |
85% H₃PO₄, 150 grados |
Moderado |
|
316L |
1.00-3.00 |
85% H₃PO₄, 150 grados |
Pobre |
|
Aleación 825 |
0.30-0.80 |
75% H₃PO₄, 140 grados |
Moderado |
|
Aleación 625 |
0.02-0.05 |
85% H₃PO₄, 150 grados |
Muy bien |
Mecanismos de resistencia a la corrosión:
- Película pasiva rica en cromo-: el 31 % de cromo forma una capa pasiva de Cr₂O₃ estable que resiste el ataque del ácido fosfórico incluso a altas temperaturas y concentraciones.
- Mejora del molibdeno: el 6,5 % de molibdeno fortalece la película pasiva e inhibe específicamente las picaduras en ácido fosfórico contaminado con cloruro-. Esto es fundamental porque las impurezas de fluoruro y cloruro de la roca fosfórica son los principales impulsores de la corrosión localizada.
- Adición de nitrógeno: 0,2% de nitrógeno mejora la estabilidad de la película pasiva y mejora la resistencia al ataque localizado. El nitrógeno forma compuestos de amonio que amortiguan el pH local en la superficie del metal.
- Alto contenido de níquel: el 27% de níquel proporciona una excelente estabilidad estructural y resistencia al agrietamiento por corrosión bajo tensión en condiciones de evaporación.
- Adición de cobre: 1,2% de cobre mejora la resistencia a los ácidos reductores y mejora la resistencia general a la corrosión en ambientes de ácidos mixtos típicos de WPA.
Resistencia a especies corrosivas específicas del ácido fosfórico:
Tabla 2: Resistencia a las impurezas del ácido fosfórico
|
Impureza |
Concentración típica |
Rendimiento de la aleación 31 |
|
Fluoruros (F⁻) |
0.5-2.0% |
Excelente contenido de - Mo previene el ataque de flúor |
|
Cloruros (Cl⁻) |
100-500 ppm |
Excelente - alto contenido de Cr resistente a las picaduras de cloruro |
|
Sulfatos (SO₄²⁻) |
2-5% |
El excelente contenido de níquel - proporciona resistencia a los sulfatos. |
|
Metales pesados (Fe, Al, Mg) |
Variable |
Excelente película pasiva - estable que resiste iones metálicos |
|
Sílice (SiO₂) |
1-3% |
Excelente - sin ataque de sílice en condiciones normales |
¿Cuáles son las propiedades físicas y mecánicas de la aleación 31?
La aleación 31 proporciona excelentes propiedades mecánicas para la fabricación de evaporadores: límite elástico de 275 MPa, resistencia a la tracción de 580 MPa y alargamiento del 40 %-suficiente para aplicaciones de recipientes a presión, manteniendo al mismo tiempo la ductilidad necesaria para formar geometrías complejas de evaporadores.
Tabla 3: Propiedades mecánicas a temperatura ambiente
|
Propiedad |
Aleación 31 |
316L (Referencia) |
|
Límite elástico (compensación del 0,2%) |
275 MPa (mín.) |
170MPa |
|
Resistencia a la tracción |
580 MPa (mín.) |
485 MPa |
|
Elongación en 50mm |
40% (mín.) |
40% |
|
Dureza |
Menor o igual a 220 HB |
Menor o igual a 215 HB |
|
Impacto Charpy (20 grados) |
Mayor o igual a 100 J |
Mayor o igual a 100 J |
Propiedades físicas:
- Densidad: 8,05 g/cm³ (similar a los aceros inoxidables austeníticos)
- Conductividad térmica: 13,0 W/m·K a 100 grados (adecuada para aplicaciones de intercambiador de calor)
- Expansión térmica: 15,0 × 10⁻⁶/grado (20-200 grados): similar al acero al carbono, lo que simplifica la fabricación
- Resistividad eléctrica: 1,05 Ω·mm²/m a 20 grados (el alto contenido de aleación aumenta la resistividad)
Propiedades de temperatura elevada:
Tabla 4: Propiedades mecánicas a temperaturas elevadas
|
Temperatura |
Límite elástico (MPa) |
Resistencia a la tracción (MPa) |
Alargamiento (%) |
|
20 grados (habitación) |
275 |
580 |
40 |
|
100 grados |
245 |
560 |
38 |
|
150 grados |
220 |
530 |
36 |
|
200 grados |
195 |
495 |
35 |
Rationale: Alloy 31 maintains >El 70 % del límite elástico a temperatura ambiente a 200 grados, lo que lo hace adecuado para tubos de evaporador y recipientes que funcionan bajo presión a temperaturas elevadas. El alargamiento mínimo del 40% garantiza una excelente formabilidad para componentes del evaporador con geometrías complejas.
¿Cómo funciona la aleación 31 en aplicaciones de evaporadores de ácido fosfórico?
Los tubos y recipientes del evaporador Alloy 31 ofrecen una vida útil de 15-20 años en el servicio de concentración de ácido fosfórico de proceso húmedo, superando al 316L (1-2 años), 904L (3-5 años) y 254 SMO (5-7 años) al tiempo que reducen los costos del ciclo de vida entre un 40% y un 60%.

Componentes típicos del evaporador de ácido fosfórico fabricados con la aleación 31:
Tabla 5: Componentes del evaporador y condiciones de funcionamiento
|
Componente |
Temperatura |
Concentración de ácido |
Vida útil de la aleación 31 |
|
Cuerpo/carcasa del evaporador |
150-180 grados |
70-85% P₂O₅ |
15-20 años |
|
Tubos de evaporador |
160-200 grados |
70-85% P₂O₅ |
12-18 años |
|
Hojas de tubo |
150-170 grados |
70-85% P₂O₅ |
18-25 años |
|
Conductos de salida de vapor |
140-160 grados |
Variable |
15-20 años |
|
Enfriadores de condensado |
80-120 grados |
Ácido diluido |
20-25 años |
Datos de rendimiento de campo:
Planta de fosfato de Marruecos: Tubos evaporadores de aleación de 31 que funcionan a 170 grados en ácido P₂O₅ al 78% durante 12 años sin fallas en los tubos. Los tubos de 316L anteriores fallaron en 18 meses debido a picaduras inducidas por fluoruro-.
Instalación WPA de Florida: cuerpo del evaporador de aleación 31 (espesor de pared de 12 mm) que maneja 82 % de P₂O₅ a 185 grados durante 15 años. Las inspecciones muestran<0.5mm wall loss-minimal maintenance required.
Complejo químico de Arabia Saudita: Tubos intercambiadores de calor de aleación 31 en servicio de ácido fosfórico (75% P₂O₅, 160 grados) durante 10 años. Cero fugas en los tubos, en comparación con 4 fallas de la placa de tubos por año con 904L.
Planta de fertilizantes de Túnez: 31 conductos de vapor de aleación que manejan vapores corrosivos a 150 grados durante 18 años. No hay problemas de grietas o corrosión, a pesar del alto contenido de fluoruro (1,5%) en el ácido.
Consideraciones de diseño para evaporadores de ácido fosfórico:
Control de velocidad: Mantenga las velocidades del líquido por debajo de 3 m/s para minimizar la erosión-corrosión. La aleación 31 maneja hasta 5 m/s en ácido fosfórico limpio, pero la erosión aumenta con el contenido de sólidos.
Gradientes de temperatura: evite los puntos calientes localizados por encima de los 200 grados que pueden acelerar la corrosión. Utilice un diseño de deflector y una distribución de flujo adecuados.
Espesor del material: Especifique un espesor de pared mínimo de 3 mm para tubos y 6 mm para recipientes. Incluya un margen de corrosión de 2 a 3 mm para una vida útil de diseño de 15 años.
Uniones soldadas: Utilice metal de aportación de aleación 31 (ERNiCrMo-4 o ERNiCrMo-17) para todas las soldaduras. Evite soldaduras de metales diferentes que creen pares galvánicos.
¿Cuáles son las aplicaciones clave y los datos de rendimiento en las plantas de ácido fosfórico?
Más allá de los evaporadores, Alloy 31 sobresale en todas las aplicaciones de concentración, almacenamiento y transporte de ácido fosfórico-incluidos tanques de sedimentación, clarificadores, recipientes de almacenamiento de ácido y sistemas de tuberías-con vidas útiles documentadas que superan los 20 años en la producción comercial de WPA.
Tabla 6: Aplicaciones de la aleación 31 en plantas de ácido fosfórico
|
Solicitud |
Temperatura |
Concentración de ácido |
Beneficios de la aleación 31 |
|
Evaporadores |
150-200 grados |
70-85% P₂O₅ |
Resistencia a ácidos concentrados de alta-temperaturas |
|
Tanques de sedimentación/clarificador |
60-80 grados |
25-30% P₂O₅ |
Erosión de lodos + resistencia a la corrosión |
|
Tanques de almacenamiento de ácido |
Ambiente-80 grados |
52-85% P₂O₅ |
Fiabilidad del almacenamiento-a largo plazo |
|
Intercambiadores de calor |
100-180 grados |
25-85% P₂O₅ |
Alta transferencia de calor + resistencia a la corrosión |
|
Tuberías |
Ambiente-150 grados |
25-85% P₂O₅ |
Erosión + corrosión en flujo. |
|
Bombas y válvulas |
Ambiente-120 grados |
25-85% P₂O₅ |
Resistencia a la erosión en lodos |
|
Componentes del filtro |
80-120 grados |
25-30% P₂O₅ |
Resistencia al ácido + lechada de yeso |
- Estudio de caso: Mejora de la concentración WPA de Florida
- Desafío: El evaporador 904L existente experimentaba fallas en la placa del tubo cada 2-3 años debido al agrietamiento por corrosión bajo tensión inducido por fluoruro a 175 grados.
- Solución: Se reemplazó todo el tren del evaporador (3 unidades) con tubos, placas de tubos y carcasa de aleación 31. Incluye cabezales y bonetes de aleación de 31 canales.
- Resultado: Cero fallas en la placa tubular en 15 años de operación. Ahorros estimados en costos de mantenimiento de $4,2 millones durante el período de 15 años.
- ROI: Inversión de capital adicional de 1,8 millones de dólares para Alloy 31 amortizada en 18 meses gracias a la evitación del tiempo de inactividad y el mantenimiento.
¿Cómo se compara la aleación 31 con materiales alternativos para el servicio de ácido fosfórico?
La aleación 31 proporciona el equilibrio óptimo entre resistencia a la corrosión, resistencia a altas-temperaturas y practicidad de fabricación para evaporadores de ácido fosfórico.-supera al 316L en 50-100 veces más en resistencia a la corrosión y cuesta solo entre 3 y 4 veces más, lo que ofrece un ahorro de costos del 60 al 80 % durante el ciclo de vida.

Tabla 7: Comparación completa de materiales para evaporadores de ácido fosfórico
|
Propiedad |
Aleación 31 |
254 DOM |
904L |
316L |
|
CR (%) |
31 |
24 |
20 |
16 |
|
Ni (%) |
27 |
22 |
24 |
10 |
|
Mes (%) |
6.5 |
5 |
4.5 |
2 |
|
Temperatura máxima (grados) |
200 |
180 |
160 |
120 |
|
Tasa de corrosión (85% H₃PO₄, 150 grados) |
<0.01 mm/yr |
0.05-0.10 |
0.20-0.50 |
1.00-3.00 |
|
Vida útil (evaporador) |
15-20 años |
5-7 años |
3-5 años |
1-2 años |
|
Costo relativo |
3.5-4.0× |
2.0-2.5× |
1.5-1.8× |
1,0× (valor inicial) |
|
Costo del ciclo de vida- |
Más bajo |
Moderado |
Alto |
muy alto |
Cuándo elegir alternativas:
- 254 SMO: elija para un servicio de evaporador de menor-temperatura (<150°C) with moderate fluoride content. Provides good value when 5-7 year service life is acceptable.
- 904L: Elija para tanques de sedimentación, clarificadores y recipientes de almacenamiento donde las temperaturas son inferiores a 100 grados y la concentración de ácido es<60% P₂O₅. Cost-effective for non-critical applications.
- 316L: Elija sólo para ácido diluido (<30% P₂O₅) at ambient temperature where frequent replacement is acceptable. Never use in evaporators or high-temperature service.
¿Cuáles son los requisitos de soldadura y fabricación para la aleación 31?
La aleación 31 se fabrica fácilmente utilizando técnicas estándar de acero inoxidable austenítico con metales de aportación adecuados (ERNiCrMo-4 o ERNiCrMo-17), temperaturas entre pasadas controladas (menores o iguales a 150 grados) y recocido en solución después de la soldadura para lograr una resistencia óptima a la corrosión.
Tabla 8: Parámetros de soldadura para la aleación 31
|
Parámetro |
Recomendación |
Notas |
|
Metal de aportación (GTAW/GMAW) |
ERNiCrMo-4 o ERNiCrMo-17 |
Iguala o supera la resistencia a la corrosión del metal base |
|
Metal de aportación (SMAW) |
ENiCrMo-4 |
Para soldadura en campo y soldadura posicional |
|
Temperatura de precalentamiento |
No requerido |
Puede usar 50-100 grados para secciones gruesas para evitar la humedad. |
|
Temperatura entre pasadas |
Menos o igual a 150 grados |
Crítico para prevenir la sensibilización y las microfisuras. |
|
Aporte de calor (GTAW) |
0,8-1,5 kJ/mm |
Se prefieren las cuentas largueros; evitar el tejido excesivo |
|
Post-Tratamiento térmico de soldadura |
Recocido en solución (1150 grados, 1 hora) |
Requerido para una resistencia óptima a la corrosión |
Pautas de fabricación:
- Conformación: la aleación 31 tiene un límite elástico más alto que los austeníticos estándar.-Utilice fuerzas de conformación más altas o conformación en caliente (200-300 grados) para geometrías de evaporador complejas. La recuperación elástica es entre un 10% y un 15% mayor que la del 316L.
- Mecanizado: utilice herramientas de carburo con velocidades lentas y ángulos de desprendimiento positivos. La aleación 31 tiene tendencia al endurecimiento por trabajo. Lubrique generosamente para evitar que se atasque.
- Preparación de la superficie: Esmerilar las soldaduras para que queden suaves (menor o igual a 3,2 μm Ra) para evitar la corrosión en las grietas. Elimine todas las incrustaciones de óxido antes del servicio con ácido mediante decapado o molienda.
- Laminado de tubos: Utilice rodillos expansores de aleación 31. Los rodillos estándar de acero inoxidable pueden causar irritaciones. Rollo hasta lograr una reducción de pared del 95-98 % para lograr juntas herméticas.
Seguro de calidad:
- WPS/PQR: Requiere una especificación de procedimiento de soldadura calificada (WPS) y un registro de calificación de procedimiento (PQR) según ASME IX o EN 13445.
- NDT: Prueba de líquidos penetrantes (PT) para defectos superficiales en todas las soldaduras. UT o RT para soldaduras-que retienen la presión según los requisitos del código.
- Verificación PMI: Identificación positiva del material en todos los números de calor para garantizar la aleación correcta. Verificar Cr Mayor o igual al 30%, Ni Mayor o igual al 26%, Mo Mayor o igual al 6%.
- Pruebas de corrosión: Realice pruebas de corrosión por picaduras ASTM G48 Método A o B en maquetas de soldaduras para verificar la resistencia a la corrosión de la zona de soldadura.
¿Cuál es el análisis de coste-beneficio de los evaporadores de ácido fosfórico?
Aunque la aleación 31 cuesta 3,5-4 veces más que el acero inoxidable 316L, ofrece un costo de ciclo de vida entre un 60 y un 80 % menor gracias a una vida útil entre 15 y 20 veces más larga, un mantenimiento reducido y la eliminación de pérdidas de producción por paradas no planificadas.
Tabla 9: Comparación del costo del ciclo de vida-(unidad de evaporador único)
|
Componente de costo |
316L |
904L |
Aleación 31 |
|
Costo inicial del material |
$180,000 |
$280,000 |
$650,000 |
|
Frecuencia de reemplazo (20 años) |
10 reemplazos |
4 reemplazos |
1 instalación (20 años) |
|
Reemplazo de mano de obra y materiales |
$1,200,000 |
$750,000 |
$0 |
|
Tiempo de inactividad no planificado (pérdida de producción) |
$2,500,000 |
$800,000 |
$50,000 |
|
Costo total del ciclo de vida-(20 años) |
$3,880,000 |
$1,830,000 |
$700,000 |
Análisis de retorno de la inversión:
- Aleación 31 frente a 316L: ahorro de 3,18 millones de dólares en 20 años (reducción del 82 %). Período de recuperación:<6 months for higher initial investment through eliminated downtime alone.
- Aleación 31 frente a 904L: ahorro de 1,13 millones de dólares en 20 años (reducción del 62 %). Período de recuperación: 1-2 años para la inversión de capital adicional.
- Valor actual neto (VAN con un descuento del 10 %): VPN positivo de más de 2,5 millones de dólares para Alloy 31 frente a 316L durante una vida útil de 20 años de la planta.
Ahorros de costos ocultos:
- Riesgo ambiental reducido: Menos emisiones de ácido provenientes de equipos corroídos significan una menor responsabilidad ambiental y escrutinio regulatorio.
- Mejora de la seguridad: Menos operaciones de trabajo en caliente (soldadura, corte) durante las reparaciones reducen los riesgos de lesiones personales.
- Continuidad de la producción: la operación confiable del equipo garantiza una calidad del ácido y un rendimiento de la planta constantes
- Sostenibilidad: una mayor vida útil del equipo reduce el consumo de materia prima y la huella energética de fabricación.
Preguntas frecuentes
P1: ¿Cuál es la temperatura máxima de funcionamiento para la Aleación 31 en servicio con ácido fosfórico?
R: La aleación 31 puede funcionar continuamente a 200 grados en ácido fosfórico hasta una concentración de P₂O₅ del 85%. Para exposición-a corto plazo (arranque/apagado), se aceptan temperaturas de hasta 250 grados. Por encima de 200 grados en ácido concentrado, considere la aleación 625 o aleaciones de níquel especializadas para una resistencia óptima a la corrosión.
P2: ¿Puede la aleación 31 soportar un alto contenido de fluoruro en el ácido fosfórico de proceso húmedo?
R: Sí. La aleación 31 está diseñada específicamente para fluoruro-que contiene ácido fosfórico. El alto contenido de molibdeno (6,5 %) proporciona una excelente resistencia a la corrosión por picaduras y grietas inducida por fluoruro-. La experiencia de campo lo confirma<0.01 mm/year corrosion rate in acids containing up to 2% fluoride at 150°C-far superior to 316L (which fails within months) and even 254 SMO (5-7 year life).
P3: ¿Cuál es la vida útil esperada de los tubos del evaporador Alloy 31?
R: Los tubos de evaporador de aleación 31 correctamente especificados y fabricados proporcionarán entre 15 y 20 años de vida útil en ácido fosfórico de proceso húmedo a 150-180 grados. Esto se compara con 1 a 2 años para el 316L, 3 a 5 años para el 904L y 5 a 7 años para el 254 SMO. La vida útil prolongada proviene de la película pasiva estable que resiste tanto la corrosión general como el ataque localizado de impurezas ácidas.
P4: ¿Se requiere tratamiento térmico posterior-a la soldadura para los componentes del evaporador de aleación 31?
R: Sí, se recomienda el recocido en solución (1150 grados durante 1 hora por cada 25 mm de espesor, enfriamiento rápido por aire o enfriamiento con agua) después de todas las operaciones de soldadura. El recocido en solución disuelve las fases precipitadas (sigma, chi) que podrían reducir la resistencia a la corrosión en la zona afectada por el calor de la soldadura-. Sin PWHT, la ZAT puede experimentar una corrosión acelerada en servicio con ácido fosfórico.
P5: ¿Cuál es el plazo de entrega y la disponibilidad de la aleación 31 para la fabricación del evaporador?
R: El stock estándar (tubos, láminas, barras) suele estar disponible en 4-8 semanas a través de distribuidores especializados. Los componentes forjados o fabricados a medida requieren de 12 a 20 semanas, incluida la adquisición y fabricación del material. Especifique UNS N08031 con cumplimiento de ASTM B625 (placa), B668 (tubería sin costura), B677 (tubo sin costura) o B649 (barras). Solicite siempre informes de pruebas de materiales EN 10204 3.1 con propiedades mecánicas y químicas térmicas.
Conclusión
La aleación 31 (UNS N08031) ofrece una resistencia a la corrosión inigualable en evaporadores de ácido fosfórico a través de su sistema de aleación equilibrada de 31% Cr-27% Ni-6,5% Mo-0,2% N, logrando<0.01 mm/year corrosion rates at 150°C and 15-20 year service life-making it the definitive choice for wet process phosphoric acid concentration at temperatures up to 200°C.
Conclusiones clave:
- Resistencia superior a la corrosión:<0.01 mm/year in 85% H₃PO₄ at 150°C-50-100× better than 316L stainless steel
- Capacidad de alta-temperatura: rendimiento confiable hasta 200 grados en ácido fosfórico concentrado
- Resistencia al fluoruro y al cloruro: el alto contenido de molibdeno inhibe específicamente el ataque localizado de las impurezas de la roca fosfórica.
- Rendimiento comprobado en campo: vida útil de 15 a 20 años documentada en plantas comerciales WPA en todo el mundo
- Justificación económica: 60-80 % menos de costo del ciclo de vida en comparación con alternativas de acero inoxidable a pesar de una inversión inicial entre 3 y 4 veces mayor
Lista de verificación de adquisiciones:
1. Especifique UNS N08031 explícitamente con la norma ASTM aplicable (B625 para placa, B668 para tubería, B677 para tubo).
2. Requerir verificación de composición química: Cr 28-32%, Ni 26-28%, Mo 6-7%, N 0,15-0,25%, Cu 0,5-1,5%
3. Solicite informes de pruebas de materiales EN 10204 3.1 con resultados de pruebas de química térmica, propiedades mecánicas y corrosión.
4. Especificar el recocido por solución (mínimo 1150 grados) para todo el material de placas y barras antes de la fabricación.
5. Requerir metal de aportación de aleación 31 (ERNiCrMo-4 o ERNiCrMo-17) para todas las operaciones de soldadura.
6. Exigir documentación WPS/PQR según ASME IX o EN 13445 para todas las soldaduras que contengan presión-
7. Especifique un espesor de pared mínimo de 3 mm para tubos, 6 mm para recipientes, con un margen de corrosión de 2 a 3 mm.
8. Requerir verificación PMI (Identificación positiva de material) en todas las entregas de material.
9. Especificar acabado superficial Menor o igual a 3,2 μm Ra para todas las superficies internas en contacto con ácido fosfórico
Para consultas técnicas o para solicitar una cotización para tubos de evaporador, recipientes o equipos de manipulación de ácido fosfórico fabricados a medida-de aleación 31, comuníquese con JN Alloys alwww.jnalloys.com


