

El acero inoxidable es el material de construcción dominante en la fabricación farmacéutica - elegido no solo por su resistencia y durabilidad, sino también por su capacidad única para cumplir con los estrictos requisitos de higiene, inercia y facilidad de limpieza exigidos por las autoridades reguladoras globales, incluida la Administración de Alimentos y Medicamentos de EE. UU. (FDA), la Agencia Europea de Medicamentos (EMA) y las autoridades sanitarias de todo el mundo.
Sin embargo, no todo el acero inoxidable es igual en el servicio farmacéutico. Seleccionar el grado incorrecto, especificar un acabado superficial inadecuado o no cumplir con los estándares de pasivación y soldadura pueden provocar contaminación del producto, inspecciones regulatorias fallidas, costosas paradas del sistema y, en última instancia, daños a los pacientes.
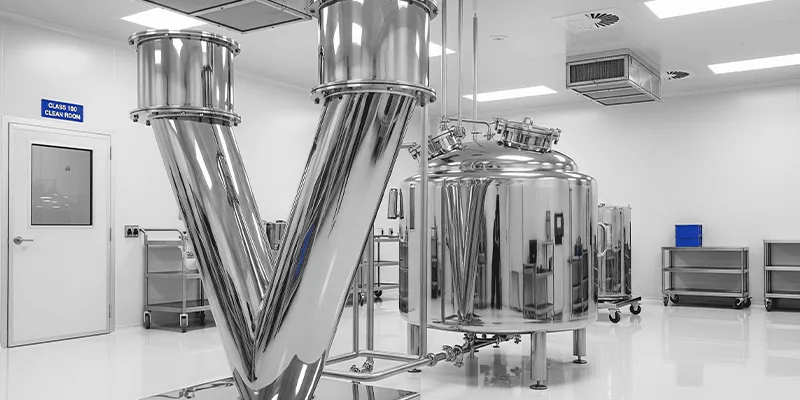
Esta guía está escrita para ingenieros farmacéuticos, profesionales de adquisiciones, especialistas en control de calidad, gerentes de asuntos regulatorios - y cualquier persona que ingrese a la industria de las ciencias biológicas - y necesite una referencia clara y basada en datos-sobre el cumplimiento del acero inoxidable en aplicaciones farmacéuticas. Cada sección se basa en los requisitos actuales de Buenas Prácticas de Fabricación (cGMP) y hace referencia a los estándares industriales aplicables.
Por qué el acero inoxidable domina la fabricación farmacéutica
La industria farmacéutica opera bajo el principio de que los equipos de fabricación no deben alterar, contaminar ni absorber el producto con el que entran en contacto. Esto exige materiales con una combinación única de propiedades que el acero inoxidable - particularmente los grados austeníticos - ofrece mejor que cualquier otro material estructural disponible comercialmente a escala.
Resistencia a la corrosión:Una capa pasiva de óxido de cromo autorreparable (Cr2O3, entre 2 y 5 nm de espesor) protege el metal del ataque químico de disolventes farmacéuticos, agentes de limpieza y medios de esterilización.
Capacidad de limpieza de la superficie:Las superficies de acero inoxidable electropulidas alcanzan valores de Ra tan bajos como 0,1–0,25 µm - lo suficientemente suaves como para evitar la adhesión bacteriana y la formación de biopelículas, que son amenazas invisibles para la calidad de los medicamentos.
Inercia/no-extracción:El acero inoxidable 316L no lixivia iones ni compuestos orgánicos en productos farmacéuticos en niveles detectables en condiciones normales de proceso farmacéutico - crítico para el cumplimiento de la USP<661>y directrices del PCI.
Soldabilidad:Los grados bajos-de carbono (304L, 316L) se pueden soldar-orbitalmente para producir uniones suaves,-libres de grietas y totalmente inspeccionables - una piedra angular del diseño del sistema cGMP.
Compatibilidad de esterilización:316L resiste la esterilización por vapor repetida (SIP) a 121-135 grados, la esterilización en fase de vapor-H2O2 (VHP) y la desinfección química - requerida para entornos de fabricación asépticos.
Principio regulatorio clave: FDA 21 CFR 211.65 requiere que las superficies de los equipos que entran en contacto con componentes, en-materiales de proceso o productos farmacéuticos deben ser lisas, no-reactivas, no-aditivas, no-absorbentes y limpiables.. 316El acero inoxidable L - adecuadamente terminado, pasivado y soldado - es el estándar global para cumplir con este requisito.
Grados de acero inoxidable utilizados en aplicaciones farmacéuticas
La industria farmacéutica utiliza un subconjunto específico de grados de acero inoxidable, cada uno seleccionado por características de rendimiento específicas. La siguiente tabla proporciona una descripción general completa de los grados, la composición y el alcance de la aplicación:
|
Grado (UNS) |
CR (%) |
Ni (%) |
Mes (%) |
Superficie Ra (μm) |
Casos de uso farmacéutico |
|
304 / 304L (S30400/S30403) |
18–20 |
8–12 |
- |
Menor o igual a 0,8 |
Estructuras sin contacto con el producto--, tanques secundarios y plataformas |
|
316 / 316L (S31600/S31603) |
16–18 |
10–14 |
2–3 |
Menor o igual a 0,5 |
Reactores API, tanques WFI, tuberías CIP/SIP, recipientes |
|
316Ti (S31635) |
16–18 |
10–14 |
2–3 |
Menor o igual a 0,5 |
Intercambiadores de calor y tuberías de procesos farmacéuticos de alta-temperatura |
|
317L (S31703) |
18–20 |
11–15 |
3–4 |
Menor o igual a 0,5 |
Agentes de limpieza agresivos, recipientes con formulaciones ácidas-pesadas |
|
904L (N08904) |
19–23 |
23–28 |
4–5 |
Menor o igual a 0,4 |
Ambientes con alto-cloruro, servicio de ácido fosfórico |
|
Dúplex 2205 (S31803) |
21–23 |
4.5–6.5 |
2.5–3.5 |
Menor o igual a 0,8 |
Soportes estructurales, recipientes de alta-presión en biotecnología |
|
6 meses/254 SMO (S31254) |
19.5–20.5 |
17.5–18.5 |
6–6.5 |
Menor o igual a 0,4 |
Sistemas de agua clorada, refrigeración por agua de mar, CIP agresivo |
Tabla 1: Grados de acero inoxidable comúnmente utilizados en la fabricación farmacéutica (datos de composición: ASTM A240/EN 10088)
Grado 316L - El estándar farmacéutico
Grado 316L (UNS S31603)es el caballo de batalla indiscutible de la fabricación farmacéutica. Su contenido de molibdeno de 2 a 3 % mejora significativamente la resistencia a la corrosión por picaduras y grietas en comparación con el 304L -, una ventaja fundamental en entornos donde se utilizan habitualmente agentes de limpieza que contienen cloruro-, tampones de cloruro de sodio y soluciones salinas.
La designación 'L' (bajo en carbono, menor o igual a 0,03 % C) no es-negociable para los sistemas farmacéuticos. Previene la formación de carburos de cromo en los límites de los granos durante la soldadura - un fenómeno llamado sensibilización - que crearía zonas vulnerables a la corrosión-en cada zona afectada por el calor-de soldadura (HAZ) en el sistema. En una planta farmacéutica con miles de uniones soldadas, la sensibilización sin la especificación de grado 'L' sería catastrófica para la integridad del sistema-a largo plazo.
Grado 304L - Estructuras secundarias
Grado 304Les apropiado para aplicaciones sin contacto con el producto--como marcos estructurales, plataformas, paneles de sala limpia y carcasas de equipos de servicios públicos. Su menor contenido de molibdeno lo hace inadecuado para el contacto directo con productos farmacéuticos en entornos de cloruro, pero sigue siendo una opción rentable-para la infraestructura farmacéutica periférica.
Grados de aleación-más altos - cuando el 316L no es suficiente
En ciertos entornos farmacéuticos - particularmente aquellos que involucran agua de proceso con alto contenido de-cloruro para refrigeración, agentes de limpieza ácidos agresivos o instalaciones marinas-{3}} grados de aleación más altos-proporcionan el margen de corrosión adicional requerido:
317L Agrega un 1% adicional de molibdeno sobre el 316L, lo que mejora la resistencia a los ambientes de ácido sulfúrico y fosfórico comunes en la síntesis de API.
904L ofrece una adición de cobre que proporciona una resistencia excepcional al ácido sulfúrico - utilizado en la producción farmacéutica de vitaminas, aminoácidos y productos químicos especializados.
6 meses (254 SMO) with 6% molybdenum and a PREN >40, se especifica cuando se utiliza agua de mar o agua de proceso con alto contenido de-cloruro para enfriar - común en instalaciones farmacéuticas costeras.
Marco regulatorio: lo que realmente requieren las reglas
Comprender el panorama regulatorio es esencial para cualquier profesional responsable de la especificación de equipos farmacéuticos. La siguiente tabla asigna los estándares y pautas clave a sus requisitos específicos para la selección y el uso del acero inoxidable:
|
Estándar / Directriz |
La autoridad emisora |
Relevancia del acero inoxidable en la industria farmacéutica |
|
21 CFR Partes 210 y 211 |
FDA (EE. UU.) |
BPF actuales para la fabricación de medicamentos: el equipo debe ser inerte, no-reactivo, lavable y no-aditivo al producto. |
|
EudraLex Vol. 4 (BPF de la UE) |
Comisión Europea |
GMP de la UE: las superficies de contacto deben ser lisas, no-porosas ni-reactivas; especifica los requisitos de acabado de la superficie |
|
ASME BPE-2022 |
ASME (EE.UU.) |
Equipo de bioprocesamiento: define dimensiones, tolerancias, acabado superficial (Ra/Rz/Rq), calidad de soldadura y grados de materiales. |
|
ISO 14159 |
ISO |
Requisitos de higiene para el diseño de maquinaria; Criterios de limpieza de equipos alimentarios y farmacéuticos. |
|
Normas sanitarias 3-A |
3-A SSI (EE.UU.) |
Diseño sanitario para lácteos/farmacéutica; acabado superficial Ra Menor o igual a 0,8 µm para contacto con el producto; Ra Menor o igual a 3,2 µm para sin contacto |
|
Directrices EHEDG |
EHEDG (Europa) |
Grupo europeo de ingeniería e ingeniería higiénica: limpieza, compatibilidad de materiales, acabado superficial para productos farmacéuticos y alimentarios |
|
USP<661> & <1661> |
USP (EE. UU.) |
Plásticos y extraíbles: el material no debe filtrar sustancias en el producto farmacéutico a niveles que afecten la seguridad o la calidad. |
|
PCI Q9 / Q10 |
PCI |
Gestión de riesgos de calidad y sistemas de calidad farmacéutica: enfoque-basado en el riesgo para la selección de materiales y GMP |
|
Guías de referencia ISPE |
ISPE |
Mejores prácticas de ingeniería farmacéutica, incluidos sistemas de agua, sólidos a granel y fabricación estéril. |
Tabla 2: Normas y directrices reglamentarias que rigen el acero inoxidable en la fabricación de productos farmacéuticos
El requisito básico de la FDA (21 CFR 211.65)
La regulación de Buenas Prácticas de Manufactura Actuales (cGMP) de la FDA en 21 CFR 211.65 establece el requisito fundamental para todos los equipos en la fabricación de medicamentos. Establece que las superficies de los equipos que entran en contacto con componentes, -materiales en proceso o productos farmacéuticos no deben ser reactivas, aditivas ni absorbentes para alterar la seguridad, identidad, potencia, calidad o pureza del producto farmacéutico. Esta única frase impulsa todo el panorama de las especificaciones farmacéuticas del acero inoxidable.
ASME BPE: el estándar de especificación del ingeniero
El estándar ASME Bioprocessing Equipment (BPE) es la referencia técnica más detallada para el diseño de equipos farmacéuticos y de bioprocesamiento. Actualizado periódicamente (edición actual: 2022), especifica:
Clasificaciones de acabado superficial (SF1 a SF6) con parámetros Ra, Rz y Rq definidos
Requisitos de calidad de soldadura para soldadura GTAW orbital y manual
Cualificaciones de calidad de materiales y requisitos de composición química
Tolerancias dimensionales para tubos, accesorios y conexiones de abrazadera higiénicos
Requisitos y métodos de verificación de electropulido y pasivación.
Nota de la industria: El cumplimiento de ASME BPE no es un mandato legal de la FDA, pero es el estándar de facto de la industria. Los inspectores de la FDA esperan ver diseños que cumplan con BPE-para sistemas de contacto de productos-en nuevas instalaciones, y las desviaciones requieren una justificación de riesgo documentada.
Anexo 1 de GMP de la UE (revisión de 2022) - Fabricación aséptica
La revisión de 2022 del Anexo 1 de las BPF de la UE, 'Fabricación de medicamentos estériles', introdujo requisitos significativamente reforzados para la calificación de materiales en la fabricación aséptica. Los requisitos clave ahora incluyen una estrategia formal de control de la contaminación (CCS), documentación de caracterización completa de todas las superficies de contacto del producto-, electropulido obligatorio para equipos de llenado-y-acabado aséptico y una evaluación mejorada del riesgo de biopelículas para los materiales del sistema de agua.
Acabado superficial: la especificación más crítica
En el acero inoxidable farmacéutico, el acabado superficial es posiblemente la especificación más importante. Una superficie demasiado rugosa atrapa microorganismos, residuos de productos y agentes de limpieza - creando riesgos de contaminación que ningún ciclo de limpieza puede eliminar por completo. El acabado superficial se cuantifica mediante Ra (rugosidad media aritmética, en micrómetros), donde un valor Ra más bajo significa una superficie más lisa.
|
Solicitud |
Ra máx. (μm) |
Método de finalización |
Referencia estándar |
Notas |
|
Superficies de contacto-del producto (dosis sólida oral) |
0.8 |
Pulido mecánico (grano 120–180) |
3-A ISS; BPF de la UE |
Mínimo para el cumplimiento de cGMP; no se permiten picaduras |
|
Contacto del producto-(estéril/inyectable) |
0.5 |
Mecánico + electropulido |
ASME BPE SF1-SF3 |
Preferiblemente electropulido; elimina el hierro de la superficie y suaviza los micro-picos |
|
Tubería WFI (Agua para Inyección) |
0.25–0.38 |
Electropulido (EP) |
ASME BPE SF4; Ph.Eur. |
EP obligatorio para WFI según la mayoría de las interpretaciones de GMP; Pendiente Mayor o igual al 1% requerido |
|
Tuberías de agua purificada (PW) |
0.5–0.8 |
Mecánico o EP |
ASME BPE SF2; USP<1231> |
El PE lo recomienda encarecidamente; se requiere pasivación post-soldadura |
|
Interiores de recipientes CIP/SIP |
0.5 |
Mecánica + EP |
ASME BPE; Anexo 1 de GMP de la UE |
Debe soportar vapor de 121 grados; sin grietas ni piernas muertas |
|
Sin-contacto-con el producto (superficies externas) |
3.2 |
Acabado mecánico / fresado 2B |
3-A SSI |
Se puede limpiar con un trapo estándar; sin superficies-atrapantes de óxido |
|
Equipos de llenado y acabado asépticos |
0.25 |
electropulido |
ASME BPE SF4; Anexo 1 (2022) |
2022 El Anexo 1 de la UE exige la caracterización completa de la superficie |
Tabla 3: Requisitos de acabado superficial por aplicación farmacéutica (ASME BPE / EU GMP / 3-A SSI)
Pulido mecánico versus electropulido
Pulido mecanico(usando correas abrasivas, discos o compuestos pulidores) elimina el material de la superficie progresivamente, logrando valores Ra de hasta aproximadamente 0,4–0,8 µm para servicio farmacéutico. Es adecuado para muchas aplicaciones de contacto con productos-pero deja rayones micro-direccionales que pueden albergar contaminación.
Electropulido (EP)es un proceso electroquímico - el componente se sumerge en un baño de ácido fosfórico/sulfúrico y la corriente eléctrica disuelve preferentemente los micro-picos superficiales, dejando una topografía suave y redondeada. EP logra Ra menor o igual a 0,25 µm, elimina simultáneamente la contaminación de hierro de la superficie (mejorando la proporción de cromo-a-hierro en la superficie) y mejora la pasividad de la capa de óxido - produciendo una superficie demostrablemente más limpia para el servicio farmacéutico.
Mejores prácticas: para cualquier sistema WFI, equipo de fabricación estéril o línea de llenado-y-acabado aséptico, el electropulido debe especificarse - no solo como un acabado, sino como una inversión en higiene y cumplimiento. La mejora de Ra de 0,8 a 0,25 µm reduce el área de superficie disponible para la unión de biopelículas en un factor de aproximadamente 10 veces.
Aplicación-a-mapeo de calificaciones: qué va y dónde
La instalación farmacéutica contiene docenas de sistemas y tipos de equipos distintos, cada uno con requisitos regulatorios, de limpieza y de corrosión específicos. La siguiente tabla proporciona una guía práctica de especificaciones para las aplicaciones farmacéuticas más comunes:
|
Componente/sistema farmacéutico |
Grado(s) recomendado(s) |
Justificación de la selección clave |
|
Recipientes reactores API (ingrediente farmacéutico activo) |
316L, 317L |
Resiste disolventes agresivos, ácidos, álcalis; El bajo contenido de carbono previene la sensibilización de la soldadura. |
|
Tanques de almacenamiento y circuitos de distribución de WFI |
316L (electropulido) |
PREN ~25; EP obligatorio a Ra Menor o igual a 0,25 µm; diseño inclinado y drenable |
|
Sistemas de tuberías de agua purificada (PW) |
316L, 304L (zonas de menor riesgo) |
Orificio liso para flujo turbulento; soldadura orbital; publicación pasivada-instalación |
|
Sistemas CIP (limpieza-in-in situ) |
316L |
Resistencia al NaOH y al ácido nítrico; Ra Menor o igual a 0,5 µm; sin grietas en los accesorios |
|
Sistemas SIP (Steam-In-Place) |
316L, 316Ti |
Vapor de alta-temperatura a 135 grados; La estabilización de Ti previene la precipitación de carburo en la ZAC de soldadura |
|
Líneas de llenado y acabado estériles |
316L (electropulido) |
Ra Menor o igual a 0,25 µm; orbital-soldado; Cumple con el Anexo 1 de la UE (2022) |
|
Mezcladores y recipientes para recubrimiento de tabletas |
316L, 304L |
Contacto de sólidos secos; el acabado suave evita la contaminación-cruzada; limpieza fácil- |
|
Cámaras de liofilizador (liofilizador-secador) |
316L |
Compatibilidad criogénica; alta facilidad de limpieza; compatible con esterilización H2O2 VHP |
|
Intercambiadores de calor (refrigeración/calefacción de procesos) |
316L, 316Ti, 904L |
Resistencia a la corrosión en un amplio rango de temperaturas; 904L para agua de refrigeración con cloruro agresivo |
|
Recipientes de preparación de medios y tampones |
316L |
Resiste NaCl, fosfatos, aminoácidos; drenabilidad total; Compatible con CIP- |
|
Biorreactores y fermentadores (biotecnología) |
316L, Dúplex 2205 (carcasa) |
316L para contacto con el producto; dúplex para retención de presión estructural; Calificación ASME BPE |
|
Almacenamiento y distribución de disolventes |
316L, 317L |
Contenido de Mo mejorado para resistencia a los disolventes; Compatible con zona ATEX; puesta a tierra estática |
|
Componentes estructurales de salas blancas |
304, 316L |
Contacto sin-producto-; Ra Menor o igual a 3,2 µm; sin superficies porosas; libre de corrosión-en entornos desinfectantes |
|
Distribución de gas de alta-pureza (N2, CO2) |
316L (electropulido, limpio) |
Electropulido + purgado; sin contaminación por hidrocarburos; Racores de compresión estilo Swagelok- |
Tabla 4: Grados de acero inoxidable recomendados por aplicación farmacéutica
Sistemas de agua: la aplicación de acero inoxidable más regulada
Los sistemas de agua farmacéutica - que abarcan agua purificada (PW), agua para inyección (WFI) y vapor puro (PS) - representan la aplicación de acero inoxidable más altamente regulada y especificada en cualquier instalación de fabricación de medicamentos. Tanto la guía de GMP de la FDA como la de la UE requieren que estos sistemas se diseñen y construyan para prevenir la contaminación microbiana y mantener la calidad del agua en todos los puntos de uso.
Los sistemas WFI deben construirse con acero inoxidable 316L, electropulir a Ra menor o igual a 0,25 µm, soldarse orbital-en su totalidad, inclinarse para una capacidad de drenaje completa (mayor o igual a 1 grado) y operarse a mayor o igual a 70 grados para evitar el crecimiento microbiano (sistemas de circulación caliente) o validados como sistemas fríos con un monitoreo adecuado.
Los sistemas de agua purificada requieren principios de diseño similares, con Ra menor o igual a 0,5 µm como mínimo, y 316L o 304L (en zonas de distribución de bajo-riesgo) aceptables según el régimen del agente de limpieza.
Los sistemas Pure Steam deben utilizar 316L en todo - la calidad del vapor se verifica mediante pruebas de conductividad, endotoxinas y gases no-condensables según Ph. Eur. 0169/USP.<1231>.
Requisitos de soldadura y fabricación
Un sistema farmacéutico de acero inoxidable es tan limpio y compatible como su soldadura más débil. Las uniones soldadas son los puntos más vulnerables en cualquier sistema de recipientes o tuberías farmacéuticas. - crean zonas afectadas por el calor- (HAZ), decoloración de la superficie (tinte térmico) y posibles discontinuidades geométricas (grietas, huecos) que atrapan la contaminación y resisten la limpieza.
|
Requisito de fabricación |
Especificación / Límite |
Base regulatoria |
|
Método de soldadura (contacto con el producto) |
Orbital GTAW (TIG) - automatizado, totalmente documentado |
ASME BPE; FDA 21 CFR 211.65; BPF de la UE |
|
Acabado de la superficie interna de la soldadura |
Ra Menor o igual a 0,5 µm (pulido mecánicamente o EP después de soldadura) |
ASME BPE WG (Grupo de Soldadura); Anexo 1 de la UE |
|
Límite de color de soldadura (tinte térmico) |
Oro/paja aceptable; azul, gris, negro=rechazar |
ASME BPE Parte MJ; DIN 17441 (inspección visual) |
|
Atrás-gas de purga (pureza de argón) |
Argón puro mayor o igual al 99,999%; punto de rocío Menor o igual a –60 grados |
ASME BPE; Previene la oxidación de la raíz de la soldadura. |
|
Documentación de soldadura |
WPS, PQR, calificación de soldador según ASME IX |
BPFc de la FDA; ASME BPE Parte MJ-4 |
|
Pasivación posterior a la soldadura |
Ácido cítrico (10% a 60 grados, 30 min) o ácido nítrico (20-25% a 49 grados) |
ASTM A967/ASTM A380; ASME BPE Parte PM |
|
Piernas muertas (sin-zonas de flujo) |
Relación L:D máxima=2:1 por ASME BPE |
Guía de la FDA para inspecciones de sistemas de agua de alta pureza |
|
Pendiente para drenaje |
Pendiente mínima de 1 grado (1,7 %) hacia el punto de drenaje |
ASME BPE DT (Dimensiones y Tolerancias); BPF de la UE |
Tabla 5: Requisitos clave de soldadura y fabricación para sistemas farmacéuticos de acero inoxidable
Por qué la soldadura orbital es el estándar farmacéutico
Orbital GTAW (soldadura por arco de tungsteno con gas) utiliza un cabezal de soldadura computarizado que gira 360 grados alrededor del tubo, produciendo una soldadura reproducible y totalmente automatizada con una entrada de calor controlada con precisión. En comparación con la soldadura TIG manual, la soldadura orbital ofrece una consistencia geométrica superior (sin protuberancias de la raíz de la soldadura en el orificio), una HAZ más uniforme (que reduce el riesgo de sensibilización), un registro de soldadura electrónico completo para la trazabilidad regulatoria y la capacidad de retroceder-purga con argón de alta-pureza para evitar la oxidación interna.
Tinte térmico - un punto crítico de inspección visual
Cuando se suelda acero inoxidable, el calor hace que el cromo de la superficie migre y forme capas de óxido coloreadas - comúnmente llamadas "tinte térmico". Estas capas teñidas indican una disponibilidad reducida de cromo en el metal subyacente, lo que compromete la capa de óxido pasiva y puede ser una fuente de liberación de iones de hierro en productos farmacéuticos. ASME BPE Parte MJ proporciona un estándar de color fotográfico para la aceptación de soldaduras: los colores dorado claro y pajizo son generalmente aceptables; Los tintes térmicos azules, grises y negros son motivo de rechazo y requieren re-trabajo o corrección de pasivación.
Pasivación: restaurar y maximizar la resistencia a la corrosión
La pasivación es un proceso de tratamiento químico que se aplica al acero inoxidable después de su fabricación, soldadura o instalación para eliminar la contaminación de hierro de la superficie y mejorar la formación de la capa de óxido pasivo rica en cromo- que le da al acero inoxidable su resistencia a la corrosión. En la fabricación farmacéutica, la pasivación no es opcional - es un requisito de cGMP.
|
Paso del proceso |
Agente / Método |
Condiciones |
Estándar |
|
Pre-limpieza (desengrasado) |
Detergente alcalino o toallita IPA |
temperatura ambiente; tiempo de contacto por fabricante SDS |
ASTM A380; POE del sitio |
|
Pasivación - Ácido nítrico |
Solución de HNO3 al 20-25% |
49–55 grados; 20-30 min de inmersión o circulación |
ASTM A967 Práctica C |
|
Pasivación - Ácido cítrico (preferido) |
Solución de ácido cítrico al 10-12% |
60–70 grados; 30 minutos; enjuagar con WFI / PW |
ASTM A967 Práctica A; ASME BPE PM-4 |
|
Electropulido (contacto con el producto) |
Baño de ácido fosfórico/sulfúrico (patentado) |
Densidad de corriente 30–100 mA/cm²; 10 a 30 minutos |
ASME BPE SF4; ASTM B912 |
|
Publicar-verificación de pasivación |
Prueba de rotura de agua, prueba de alta humedad o prueba de sulfato de cobre |
Según los criterios de aceptación de ASTM A380 |
ASTM A380; ASTM A967 |
|
Ciclo de limpieza CIP (típico) |
1% NaOH → enjuague con agua DI → 1% HNO3 → enjuague WFI |
NaOH de 70 a 80 grados; ácido de 65 grados; Mayor o igual a 3 micro de reducción logarítmica |
BPF de la UE; PCI Q9; USP<1231> |
|
Ciclo de esterilización SIP |
Vapor puro, 121 grados (mínimo) durante 15 min F0 |
Validado según ISO 17665; prueba de retención de presión |
Anexo 1 de la UE (2022); USP<1229> |
Tabla 6: Protocolos de pasivación, limpieza y esterilización para acero inoxidable farmacéutico
Por qué el ácido cítrico ha reemplazado al ácido nítrico como método preferido
Históricamente, el ácido nítrico (HNO3) en una concentración del 20 al 25 % era el agente de pasivación estándar especificado en ASTM A967 y las normas militares. Si bien es muy eficaz, el ácido nítrico presenta importantes riesgos para la seguridad de los trabajadores (ácido oxidante), desafíos de eliminación ambiental y problemas de compatibilidad con los sistemas sellados.
La pasivación con ácido cítrico (10–12% a 60–70 grados), ahora igualmente reconocida en ASTM A967 Práctica A y ASME BPE Parte PM, se ha convertido en el método preferido de la industria farmacéutica. Ofrece una calidad de pasivación equivalente o superior, es más seguro de manipular y eliminar, no deja nitratos residuales en el sistema (importante para la producción de medicamentos inyectables) y es compatible con la pasivación in situ de sistemas farmacéuticos instalados.
Referencia de resistencia a la corrosión: grado frente a agente químico
La fabricación farmacéutica implica una amplia gama de exposiciones químicas - desde los medios de proceso (API, disolventes, tampones, productos biológicos) hasta los agentes de limpieza y esterilización (cáusticos, ácidos, oxidantes, alcoholes) que se aplican habitualmente a los equipos. La siguiente tabla proporciona una-guía de referencia rápida sobre resistencia a la corrosión en entornos químicos farmacéuticos comunes:
|
Químico / Agente |
304L |
316L |
317L |
904L |
6 meses SS |
|
Ácido nítrico (HNO3, diluido) |
Excelente |
Excelente |
Excelente |
Excelente |
Excelente |
|
Ácido clorhídrico (HCl) |
Pobre |
Justo |
Bien |
Bien |
Excelente |
|
Ácido acético (HAc, diluido) |
Bien |
Excelente |
Excelente |
Excelente |
Excelente |
|
NaOH / Soda cáustica |
Bien |
Excelente |
Excelente |
Excelente |
Excelente |
|
Ácido fosfórico (H3PO4) |
Justo |
Bien |
Bien |
Excelente |
Excelente |
|
Acetona / IPA / disolventes |
Excelente |
Excelente |
Excelente |
Excelente |
Excelente |
|
Desinfectantes clorados (NaOCl) |
Justo |
Bien |
Bien |
Muy bien |
Excelente |
|
Peróxido de hidrógeno (H2O2) |
Bien |
Excelente |
Excelente |
Excelente |
Excelente |
|
Agua de mar/agua de refrigeración con alto-cloruro |
Pobre |
Justo |
Bien |
Muy bien |
Excelente |
|
Formaldehído / aldehídos |
Bien |
Excelente |
Excelente |
Excelente |
Excelente |
Tabla 7: Resistencia a la corrosión de los grados de acero inoxidable frente a agentes químicos farmacéuticos comunes (la Guía general - confirma con datos específicos de concentración, temperatura y tiempo de contacto para aplicaciones críticas)
Importante: Las clasificaciones de resistencia a la corrosión son guías indicativas basadas en datos generales de la industria. El rendimiento real de cualquier grado de acero inoxidable depende de la concentración química específica, la temperatura, el tiempo de contacto y la presencia de contaminantes. Realice siempre una revisión formal de compatibilidad con la corrosión - o consulte los manuales de corrosión publicados (p. ej., Outokumpu Corrosion Handbook) - antes de especificar materiales para servicio químico agresivo.
Pruebas de materiales y documentación para el cumplimiento de cGMP

Certificados de prueba de fábrica (MTC / Certificaciones de materiales)
Para cada lote de acero inoxidable utilizado en una instalación farmacéutica, el fabricante debe obtener y conservar una certificación de material (también llamada Certificado de prueba de fábrica o MTC). Como mínimo, este documento debe incluir:
Análisis de composición química (calor/lote específico) que verifica todos los rangos elementales según la norma ASTM o EN.
Propiedades mecánicas (resistencia a la tracción, límite elástico, alargamiento, dureza)
Número de calor/lote para una trazabilidad completa del material
Certificación EN 10204 Tipo 3.1 mínima (inspección independiente por parte del fabricante); Tipo 3.2 para aplicaciones farmacéuticas críticas (verificadas por terceros-)
Confirmación de grado (p. ej., 316L según ASTM A240/A312)
Contenido de ferrita delta - Garantía de calidad de soldadura
Para los materiales de relleno de soldadura y depósitos de soldadura de acero inoxidable austenítico, el contenido de ferrita delta es un parámetro de control de calidad importante. Por lo general, se especifica un contenido de ferrita delta de 3 a 8 FN (número de ferrita) para soldaduras farmacéuticas - lo suficientemente bajo como para mantener el carácter austenítico no-magnético y resistente a la corrosión-del 316L, pero lo suficientemente alto como para evitar el agrietamiento en caliente durante la solidificación.
Identificación positiva de materiales (PMI)
Las pruebas de PMI - mediante analizadores portátiles de fluorescencia de rayos X-(XRF) o espectrometría de emisión óptica (OES) - verifican que el grado de aleación correcto esté instalado en el sistema. Los equipos de inspección de la FDA y los auditores de calidad farmacéutica esperan cada vez más pruebas de pruebas PMI para todos los materiales de contacto con los productos-, particularmente después de casos de productos de acero inoxidable falsificados o mal-enviados que ingresan a las cadenas de suministro farmacéuticas.
Medición y documentación del acabado superficial
Las mediciones del acabado superficial Ra deben tomarse con perfilómetros de contacto calibrados (instrumentos de lápiz según ISO 4288/ASME B46.1) y documentarse en un Informe de inspección de acabado superficial (SFIR). Los requisitos de documentación clave incluyen:
Ubicaciones de medición y frecuencia por metro cuadrado (ASME BPE especifica ubicaciones mínimas de medición para recipientes y secciones de tubería)
Registros de calibración para equipos de medición.
Criterios de aceptación referenciados a la norma aplicable (clasificación ASME BPE SF, 3-A SSI o EU GMP)
Cualificaciones y firma del inspector
Registros fotográficos de superficies electropulidas (antes y después de comparación)
Biofilm - El riesgo oculto en los sistemas inoxidables farmacéuticos
Una biopelícula es una comunidad estructurada de microorganismos encerrados en una matriz polimérica de producción propia-y adherida a una superficie. En los sistemas de agua y equipos de proceso farmacéuticos, la biopelícula representa uno de los riesgos de contaminación más graves y difíciles-de-eliminar. Una vez establecida, la biopelícula protege a los microorganismos de los agentes de limpieza, resiste temperaturas de desinfección que matarían las bacterias planctónicas (-flotantes libres) y arroja células continuamente en el fluido a granel - que contamina el agua purificada, los API y los productos farmacéuticos terminados.
Las especificaciones del acero inoxidable y el acabado de la superficie influyen directamente en el riesgo de formación de biopelículas:
Rugosidad superficial (Ra):Las investigaciones publicadas en literatura-revisada por expertos demuestran sistemáticamente que la unión bacteriana aumenta significativamente a medida que Ra aumenta por encima de 0,4 a 0,8 µm. En Ra=0.25 µm (electropulido), la adhesión bacteriana inicial se reduce hasta un 60-70 % en comparación con las superficies pulidas mecánicamente de Ra=0.8 µm.
Grietas y piernas muertas:Las áreas de velocidad de flujo baja o nula son sitios primarios de iniciación de biopelículas. La relación L:D máxima de ASME BPE de 2:1 para tramos muertos y pendientes de drenaje mínimas de 1 grado son requisitos de diseño de mitigación de biopelículas, no simplemente preferencias de ingeniería.
Química de superficies:El electropulido enriquece la proporción de cromo-a-hierro de la superficie desde aproximadamente 1,5:1 (pulido mecánicamente) hasta más de 2,5:1 -, lo que produce una capa pasiva más estable e hidrófila que resiste la adhesión microbiana inicial.
Control de cambios y mantenimiento: mantener los sistemas conformes
Un sistema farmacéutico de acero inoxidable está calificado en el momento de la instalación -, pero mantener ese estado de calificación requiere un control de cambios disciplinado y un mantenimiento preventivo durante toda la vida operativa del sistema.
Requisitos de re-pasivación
Se requiere una re-pasivación de los sistemas de acero inoxidable después de cualquier evento que pueda haber comprometido la capa pasiva, incluyendo:
Cualquier reparación de soldadura o modificación del sistema.
Exposición a ácidos fuertes (HCl, HF) o ambientes con alto contenido de cloruro-sin pasivación
Daño físico que causa rayones o hendiduras en la superficie más profundo que Ra Mayor o igual a 1,6 µm
Pasivación programada de rutina según el SOP del sitio del fabricante (normalmente anualmente para sistemas WFI/PW)
Después de cualquier evento de exceso microbiano en sistemas de agua donde se sospecha biopelícula
Inspección y monitoreo de integridad
Inspección boroscópica anual de juntas soldadas interiores y secciones de tuberías en sistemas WFI/PW
Pruebas periódicas de calidad del agua según USP<1231>/ Ph. Eur. 0169 en todos los puntos de uso y devolución
Inspección visual trimestral de todas las superficies de contacto-del producto para detectar picaduras, decoloración o daños mecánicos.
Medición del espesor de zonas de flujo de alta-velocidad (codos, intersecciones en T) donde la erosión-corrosión es posible
Especificación de acero inoxidable: una lista de verificación práctica
Al preparar una especificación para acero inoxidable farmacéutico - ya sea para un nuevo sistema, una modificación o la adquisición de equipos -, la siguiente lista de verificación garantiza que se aborden todos los parámetros críticos:
Grado del material
Confirme la designación UNS: 316L (S31603) para el contacto del producto-; 304L (S30403) solo para sin contacto
Especificar el grado 'L' (bajo en carbono) obligatorio para todos los conjuntos soldados
Estándar de producto aplicable del estado: ASTM A240 (placa/hoja), A312 (tubería), A276 (barra) o equivalente EN
Requiere EN 10204 Tipo 3.1 MTC mínimo (Tipo 3.2 para sistemas críticos)
Acabado superficial
Indique el Ra máximo en µm para cada zona de aplicación (contacto{0}}con el producto, CIP/SIP, sin contacto-)
Especifique si se requiere electropulido (obligatorio para Ra menor o igual a 0,38 µm)
Clasificación ASME BPE SF de referencia (SF1–SF6) para equipos de bioprocesamiento
Exigir informes de medición del perfilómetro con certificados de calibración.
Soldadura
Especificar GTAW orbital para todas las boquillas de recipientes y tuberías de contacto del producto-
Estado atrás-gas de purga: argón Mayor o igual al 99,999 % de pureza
Requerir especificación de procedimiento de soldadura (WPS) y registro de calificación de procedimiento (PQR) según ASME IX
Definir los criterios de aceptación del tinte térmico haciendo referencia al estándar de color ASME BPE Parte MJ
Requiere inspección de soldadura: 100% visual + boroscópica para superficies internas; seleccione RT o PT para soldaduras críticas
Pasivación y documentación
Especifique el método de pasivación: ácido cítrico según ASTM A967 Práctica A (preferido) o ácido nítrico Práctica C
Requerir registros de pasivación: concentración de agente, temperatura, tiempo, resultados de pruebas de verificación.
Exigir certificados de prueba de PMI para todos los materiales de contacto-del producto instalado
Confirmar el paquete de documentación del sistema: protocolos IQ/OQ, planos-de construcción, mapas de soldadura e informes de acabado superficial.
Conclusión
El acero inoxidable -, en particular el 316L, en condiciones electropulidas y pasivadas adecuadamente -, es la base de los equipos de fabricación farmacéutica seguros y que cumplen con las normas en todo el mundo. Su combinación de inercia química, capacidad de limpieza de superficies, soldabilidad y compatibilidad con la esterilización lo ha convertido en el material elegido para las superficies de contacto de productos farmacéuticos en todas las formas farmacéuticas y plataformas de fabricación.
Sin embargo, el cumplimiento no es automático. Requiere la selección del grado correcto, la especificación de acabado superficial adecuada, soldadura que cumpla con el código-, pasivación verificada y documentación y control de cambios rigurosos y continuos. Las autoridades reguladoras - FDA, EMA y sus contrapartes globales - esperan ver evidencia de todos estos elementos durante las inspecciones de las instalaciones.
Las tablas de datos y la guía de especificaciones de este documento proporcionan una base práctica-regulatoria para tomar las decisiones correctas en cada etapa del diseño, la construcción, la calificación y el mantenimiento de las instalaciones farmacéuticas. En caso de duda, el principio rector sigue siendo el establecido en 21 CFR 211.65: el equipo no debe alterar, contaminar ni absorber el medicamento con el que entra en contacto. Cada decisión sobre la especificación de acero inoxidable debe probarse según esta norma.
Conclusión clave: Para cualquier aplicación de contacto con productos farmacéuticos-, especifique acero inoxidable 316L (UNS S31603, ASTM A240/A312), electropulido según ASME BPE SF4 (Ra inferior o igual a 0,25 µm) para sistemas estériles, soldado-orbital con retropurga-de argón al 99,999 %, pasivado con ácido cítrico según ASTM A967 Práctica A y documentado con EN 10204 Tipo 3.1 MTC, registros de soldadura y certificados PMI. Esta combinación es el estándar global cGMP.


