

La soldadura láser de aleaciones de níquel (Inconel 625, 718, Hastelloy C-276) requiere un control preciso del aporte de calor (0,5-2,0 kJ/mm), un gas de protección adecuado (argón de alta pureza o mezclas de argón y helio a 15-25 L/min) y una preparación estricta de la superficie para evitar la porosidad, el agrietamiento en caliente y el agrietamiento por licuación. Los láseres de fibra (1-6 kW) son la fuente preferida debido a la calidad de su haz y las características de absorción de las aleaciones de níquel.
Las medidas clave de prevención de defectos incluyen: recocido de la solución previa a la soldadura para reducir la precipitación de carburo, control de la temperatura entre pasadas por debajo de 150 grados C, uso de metal de aportación que coincida con la química de la aleación base e implementación del 100 % de la inspección posterior a la soldadura (RT o CT) para aplicaciones críticas.
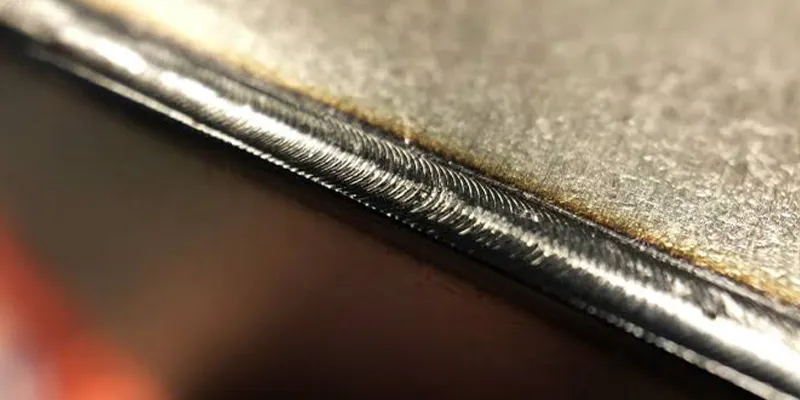
¿Por qué soldar con láser aleaciones de níquel?
La soldadura láser ofrece importantes ventajas sobre la soldadura por arco convencional paraaleaciones de níquel, que incluye una reducción del 60 % al 80 % en el aporte de calor, una ZAC más estrecha (0,5-1,5 mm frente a 3-5 mm para TIG), menor distorsión y velocidades de soldadura más altas (2-10 m/min frente a 0,1-0,5 m/min para TIG), lo que lo hace ideal para componentes de precisión en aplicaciones aeroespaciales, médicas y nucleares.
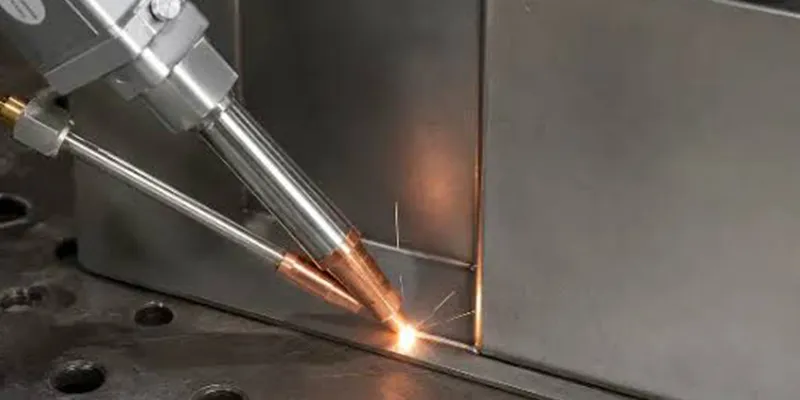
Las aleaciones de níquel se utilizan ampliamente en aplicaciones exigentes que requieren resistencia a altas temperaturas, resistencia a la corrosión y resistencia a la fatiga. A la hora de unir estos materiales, la soldadura láser aporta ventajas únicas:
- Bajo aporte de calor: la soldadura láser generalmente proporciona un aporte de calor de 0,5 a 2,0 kJ/mm, en comparación con 1,5 a 4,0 kJ/mm para GTAW (TIG). Esto reduce la precipitación de carburo en la ZAT, preservando la resistencia a la corrosión.
- Distorsión mínima: el baño de soldadura estrecho (1-3 mm de ancho) y el HZ pequeño producen entre un 60% y un 80% menos de distorsión que la soldadura por arco, lo cual es fundamental para componentes de paredes delgadas y ensamblajes de precisión.
- Alta velocidad: Las velocidades de soldadura láser de 2 a 10 m/min (para láser de fibra) superan drásticamente las velocidades TIG de 0,1 a 0,5 m/min, lo que reduce el tiempo de producción y la exposición térmica.
- Sin contacto con electrodos: el proceso sin-contacto elimina el riesgo de contaminación de tungsteno y permite soldar geometrías complejas mediante dirección del haz.
- Penetración profunda: la soldadura láser en modo de ojo de cerradura logra una penetración de hasta 10-15 mm en una sola pasada, lo que reduce la necesidad de soldaduras de varias pasadas y los defectos asociados.
- Listo para la automatización: la soldadura láser se integra perfectamente con sistemas robóticos y monitoreo en-procesos (OCT, cámara, pirómetro) para un control de calidad-en tiempo real.
Aplicaciones donde la soldadura láser es el método preferido:
- Aeroespacial: conjuntos de cubiertas de turbinas, revestimientos de cámaras de combustión y componentes de intercambiadores de calor que requieren tolerancias estrictas y una HAZ mínima.
- Dispositivos médicos: implantes e instrumentos quirúrgicos de aleación de níquel que requieren soldaduras precisas, limpias y sin contaminación.
- Nuclear: componentes de conjuntos de combustible y partes internas de reactores donde la calidad y la trazabilidad de la soldadura son fundamentales.
- Petróleo y gas: recubrimientos de soldadura de tuberías revestidas y componentes de boca de pozo que requieren soldaduras de alta-integridad con baja dilución.
- Electrónica: fuelles de aleación de níquel, sellos herméticos y terminales de batería que requieren soldaduras finas y precisas.
Tipos de láser y selección de equipos
Los láseres de fibra (1-6 kW, longitud de onda de 1070 nm) son el estándar de la industria para la soldadura láser de aleaciones de níquel y ofrecen la mejor combinación de calidad del haz, eficiencia de absorción, confiabilidad y costo; Los láseres de CO2 son adecuados para la soldadura de secciones gruesas, pero tienen una menor absorción en aleaciones de níquel.
Tabla 1: Comparación de tipos de láser para soldadura de aleaciones de níquel
|
Parámetro |
Láser de fibra |
Láser de CO2 |
Láser Nd:YAG |
|
Longitud de onda |
1070 nanómetro |
10,6 micras |
1064 nm |
|
Rango de potencia |
200W - 10kW |
500W - 20kW |
50W - 400W (pulsado) |
|
Calidad del haz (BPP) |
2-8 mm-mrad |
10-20 mm-mrad |
12-30 mm-mrad |
|
Absorción en aleaciones de Ni |
35-40% |
10-15% |
30-35% |
|
Uso típico |
Soldadura de producción |
Secciones gruesas |
Precisión/pulsado |
Por qué los láseres de fibra dominan la soldadura de aleaciones de níquel:
- Mayor absorción: las aleaciones de níquel absorben entre el 35 y el 40 % de la energía del láser de fibra a 1070 nm, en comparación con solo el 10-15 % de los láseres de CO2 a 10,6 microm, lo que significa que los láseres de fibra entregan más energía a la pieza de trabajo con la misma entrada de energía.
- Calidad del haz: los láseres de fibra alcanzan un BPP de 2-8 mm-mrad, lo que permite tamaños de punto pequeños (50-200 microm) para soldaduras precisas o puntos más grandes para soldaduras más anchas, ajustables mediante óptica.
- Fiabilidad: los láseres de fibra tienen un MTBF (tiempo medio entre fallas) de 100000+ horas, lo que supera con creces a otros tipos de láser y reduce el tiempo de inactividad y los costos de mantenimiento.
- Flexibilidad: la entrega de fibra permite una fácil integración con robots, escáneres y herramientas complejas, lo que permite soldar geometrías 3D complejas.
- Eficiencia: eficiencia del enchufe de pared-del 30 al 40 % (frente al 10-15 % para el CO2), lo que reduce los costos operativos y los requisitos de refrigeración.
Parámetros de soldadura para aleaciones de níquel comunes
Los parámetros óptimos de soldadura láser varían según la aleación y el espesor: para Inconel 625 de 2 mm, utilice una potencia de 2 kW, una velocidad de 3 m/min y un aporte de calor de 0,67 kJ/mm; para Inconel 718 de 3 mm, utilice una potencia de 3 kW, una velocidad de 2 m/min y un aporte de calor de 0,90 kJ/mm; Siempre valide los parámetros mediante la calificación de procedimientos (WPQR) según ASME IX o ISO 15614.

Tabla 2: Parámetros recomendados para la soldadura por láser de fibra de aleaciones de níquel
|
Aleación / Espesor |
Potencia (W) |
Velocidad (m/min) |
Entrada de calor (kJ/mm) |
Tamaño del punto (micrómetro) |
Flujo de gas (l/min) |
|
Inconel 625 / 1mm |
1500 |
4.0 |
0.225 |
200 |
20 |
|
Inconel 625 / 2mm |
2000 |
3.0 |
0.40 |
200 |
20 |
|
Inconel 625 / 4mm |
3500 |
1.5 |
1.40 |
300 |
25 |
|
Inconel 718 / 2mm |
2000 |
2.5 |
0.48 |
200 |
20 |
|
Inconel 718 / 3mm |
3000 |
2.0 |
0.90 |
300 |
25 |
|
Hastelloy C-276 / 2mm |
2000 |
2.5 |
0.48 |
200 |
25 |
Directrices de optimización de parámetros:
- Cálculo del aporte de calor: Aporte de calor (kJ/mm)=Potencia (W) / Velocidad (mm/s) / 1000. Por ejemplo: 2000W / 50 mm/s / 1000=0.040 kJ/mm. Nota: el aporte de calor de la soldadura láser es significativamente menor que el de la soldadura por arco.
- Control de penetración: Para una penetración total en una sola pasada, utilice el modo de ojo de cerradura con una densidad de potencia superior a 10 MW/cm2. El modo de conducción (menor densidad de potencia) se utiliza para secciones delgadas (<1mm) and when minimum HAZ is required.
- Posición focal: enfoque en la superficie para secciones delgadas (<2mm); focus 1-2mm below the surface for thicker sections to stabilize the keyhole and reduce root defects.
- Posición de soldadura: Se prefiere la posición plana para aleaciones de níquel. Si se requiere soldadura posicional, utilice el modo pulsado o un aporte de calor más bajo para controlar el baño de soldadura.
- Rango de velocidad: 2-6 m/min para modo de onda continua (CW); 0,5-2,0 m/min para modo pulsado. Las velocidades más altas reducen el aporte de calor, pero pueden provocar una falta de fusión si son demasiado rápidas.
Selección y optimización del gas de protección
Utilice argón de alta-pureza (99,999 %) como gas protector principal para la soldadura láser de aleaciones de níquel con un caudal de 15 a 25 l/min; agregue entre un 30 % y un 50 % de helio para aplicaciones que requieran una penetración más profunda o velocidades de soldadura más rápidas; Nunca utilice oxígeno o CO2 en el gas protector ya que provocan oxidación y porosidad.
Tabla 3: Opciones de gas protector para soldadura láser de aleación de níquel
|
Mezcla de gases |
Caudal (l/min) |
Penetración |
Mejor para |
|
Argón puro (99,999%) |
15-25 |
Estándar |
Soldadura general, secciones delgadas. |
|
Ar + 30% Él |
20-30 |
Más adentro |
Secciones medias, velocidades más rápidas |
|
Ar + 50% Él |
25-35 |
más profundo |
Secciones gruesas, alta-velocidad |
|
Helio puro |
30-40 |
Máximo |
No recomendado (costo, estabilidad) |
Mejores prácticas de gas de protección:
- Pureza: Utilice argón con una pureza del 99,999 % (5 N). Una pureza más baja (99,9%) puede introducir oxígeno y humedad, provocando porosidad y oxidación en las aleaciones de níquel.
- Caudal: 15-25 L/min para soldadura en posición plana. Demasiado bajo (<10 L/min) results in inadequate coverage and oxidation; too high (>30 L/min) provoca turbulencias que aspiran aire.
- Sistema de administración: Utilice una boquilla de flujo laminar con un diámetro de 15 a 25 mm. Evite el flujo turbulento debido a boquillas de tamaño insuficiente o longitud excesiva de manguera.
- Protección de raíces: para soldaduras de penetración total-, use gas de respaldo (argón puro) en el lado de la raíz a 5-10 L/min para evitar la oxidación y la formación de azúcar.
- Pre-flujo y post-flujo: inicie el flujo de gas de 2 a 3 segundos antes de soldar y manténgalo de 3 a 5 segundos después de soldar para proteger el baño de soldadura que se solidifica y la ZAC caliente.
- Control de humedad: use un secador desecante en la línea de gas si la humedad es alta. La humedad en el gas protector es la causa principal de la porosidad en las soldaduras de aleaciones de níquel.
Por qué se agrega helio:
- Mayor potencial de ionización: el helio se ioniza a un voltaje más alto que el argón, creando un plasma más caliente y estable, lo que mejora la estabilidad y la penetración del ojo de la cerradura.
- Conductividad térmica: el helio tiene una conductividad térmica más alta que el argón, distribuyendo el calor de manera más uniforme a través del baño de soldadura, produciendo soldaduras más anchas pero más profundas.
- Consideración de costos: el helio es entre 5 y 10 veces más caro que el argón. Utilice mezclas de helio sólo cuando los requisitos de penetración o velocidad justifiquen el costo.
- Plasma Suppression: In high-power laser welding (>4 kW), el helio ayuda a suprimir la columna de plasma que puede desviar el rayo láser, mejorando la transferencia de energía.
Preparación de superficies y diseño de juntas
La preparación adecuada de la superficie es el factor más importante para prevenir la porosidad en las soldaduras láser de aleaciones de níquel; Todas las superficies dentro de los 25 mm de la junta soldada deben limpiarse mecánicamente (esmerilado o mecanizado) y desengrasarse con acetona o alcohol inmediatamente antes de soldar.

Pasos de preparación de la superficie:
Paso 1 - Eliminación de incrustaciones de óxido: Pula el área de soldadura y la zona adyacente de 25 mm con ruedas de óxido de aluminio (grano 60-80) para eliminar todas las incrustaciones de óxido y la contaminación de la superficie.
Paso 2 - Desengrase: limpie el área de la junta con acetona o alcohol isopropílico usando paños limpios y sin pelusa-. NO utilice solventes clorados (pueden causar grietas por corrosión bajo tensión).
Paso 3 - Secar: Asegúrese de que las superficies estén completamente secas antes de soldar. La humedad es una fuente primaria de porosidad del hidrógeno.
Paso 4 - Inspeccionar: Inspeccione visualmente la junta en busca de defectos, grietas o inclusiones en la superficie. Utilice pruebas de tintes penetrantes (PT) para aplicaciones críticas.
Paso 5 - Proteger: Cubra la junta preparada con láminas de plástico limpias si no se realiza la soldadura dentro de las 2 horas posteriores a la preparación.
Recomendaciones de diseño conjunto:
Tabla 4: Diseños de juntas para aleaciones de níquel para soldadura láser
|
Tipo de junta |
Rango de espesor |
Tolerancia a la brecha |
Notas |
|
trasero cuadrado |
0,5-3mm |
10% del espesor (máximo 0,2 mm) |
Preferido para secciones delgadas; no se necesita relleno |
|
V-ranura |
3-8mm |
Espacio de raíz de 0,5 mm |
Utilice metal de aportación; Ángulo incluido de 60-70 grados. |
|
Junta de regazo |
0,5-2 mm |
No se permite ningún espacio |
Bueno para espesores diferentes; utilizar soldadura por puntos o por costura |
|
Filete De Junta |
1-4mm |
espacio máximo de 0,2 mm |
Utilice metal de aportación; soldar en posición plana u horizontal |
Requisitos de ajuste-de las articulaciones:
- Tolerancia de espacios: la soldadura láser requiere un ajuste-más ajustado que la soldadura por arco. El espacio máximo es del 10 % del espesor de la lámina o 0,2 mm, lo que sea menor.
- Desalineación: La desalineación máxima del borde es del 10% del espesor. Una desalineación excesiva provoca falta de fusión y concavidad de la raíz.
- Fijación: Utilice fijaciones de precisión (mecanizadas con una tolerancia de 0,05 mm) para mantener la alineación de las juntas. Utilice barras de respaldo de cobre para disipador de calor y protección de raíces.
- Soldadura por puntos: Las soldaduras por puntos deben espaciarse entre 50 y 100 mm utilizando los mismos parámetros láser que las soldaduras de producción. Pula las tachuelas al ras antes de la soldadura final.
Defectos comunes y estrategias de prevención
Los tres defectos principales en la soldadura láser de aleaciones de níquel son la porosidad (causada por la contaminación de la superficie o la inestabilidad del ojo de cerradura), el agrietamiento en caliente (causado por impurezas de azufre/fósforo y una alta restricción) y el agrietamiento por licuación (causado por la disolución del carburo en la ZAT), todos prevenibles mediante una preparación adecuada de la superficie, la optimización de los parámetros y la selección del material.
Tabla 5: Defectos comunes, causas y prevención
|
Defecto |
Causa primaria |
Estrategia de Prevención |
Criterios de aceptación |
|
Porosidad |
Contaminación de superficies, humedad, inestabilidad del ojo de cerradura. |
Moler y desengrasar superficies; gas seco; parámetros de ojo de cerradura estables |
ASTM E165: sin racimos; poros individuales < 0,4 mm |
|
Cracking en caliente |
Impurezas de azufre/fósforo, alta restricción, alto aporte de calor |
Utilice metal base de baja S/P (< 0.015%); reduce heat input; minimize joint restraint |
No se permiten grietas según ASME IX |
|
Craqueo por licuación |
Disolución de carburo en los límites de grano en HAZ |
Recocido con solución previa-soldadura; utilizar grados estabilizados (p. ej., Inconel 625); bajo aporte de calor |
No se permiten microfisuras; verificar con examen metalográfico |
|
Falta de fusión |
Aporte de calor insuficiente o mal ajuste de las juntas- |
Aumentar la potencia o reducir la velocidad; asegurar un espacio < 10% del espesor; verificar la penetración |
Se requiere 100 % de fusión según ASME IX |
|
Vender a menor precio que |
Aporte de calor excesivo o posición focal incorrecta |
Reducir el aporte de calor; ajustar la posición focal a la superficie; usar metal de aporte |
Profundidad de socavado < 0,5 mm o 10 % del espesor (ASME B31.3) |
|
Salpicar |
Inestabilidad del ojo de cerradura, contaminación de la superficie, densidad de potencia excesiva |
Optimizar la relación potencia/velocidad; superficie limpia; usar modelado de pulso |
Sin salpicaduras en superficies críticas |
Estrategias detalladas de prevención de defectos:
Prevención de la porosidad:
- Preparación de la superficie: Esmerilar una zona de 25 mm a ambos lados de la junta. Retire toda la pintura, aceite, grasa y óxido. Desengrasar con acetona inmediatamente antes de soldar.
- Calidad del gas: Utilice argón con una pureza del 99,999 %. Instale un secador desecante para eliminar la humedad. Revise la manguera de gas para ver si hay fugas.
- Estabilidad del ojo de la cerradura: Optimice la potencia y la velocidad para mantener un ojo de la cerradura estable. Un ojo de cerradura inestable provoca burbujas de gas atrapadas en el baño de soldadura que se solidifica.
- Pre-flujo: purgue la línea de gas durante 2 o 3 segundos antes de iniciar el arco para eliminar el aire del sistema de suministro.
Prevención de agrietamiento en caliente:
- Selección de materiales: Especifique metal base con azufre < 0,015 % y fósforo < 0,015 %. Solicitar certificados de pruebas de fábrica que verifiquen estos elementos.
- Control de entrada de calor: utilice una entrada de calor más baja (0,5-1,0 kJ/mm) para reducir el tiempo que el baño de soldadura pasa en el rango de temperatura susceptible a grietas (1200-1350 grados C).
- Diseño de juntas: Diseñe las juntas para minimizar la restricción. Utilice soldaduras por puntos para distribuir uniformemente la tensión de contracción.
- Soldadura pulsada: considere el modo de láser pulsado para aleaciones sensibles a las grietas-. El funcionamiento por impulsos reduce la entrada de calor promedio y permite el enfriamiento entre-pulsos.
Prevención del agrietamiento por licuación:
- Recocido en solución previo a la soldadura: recocido en solución a 980-1080 grados C (dependiendo de la aleación) durante 1 hora por cada 25 mm de espesor, seguido de un enfriamiento rápido. Esto disuelve los carburos y homogeneiza la microestructura.
- Bajo aporte de calor: Minimice el ancho de la ZAC utilizando un bajo aporte de calor y una alta velocidad de soldadura. La ZAC es donde se produce el agrietamiento por licuación, por lo que reducir su ancho reduce el riesgo de agrietamiento.
- Utilice aleaciones de solución-sólida: Inconel 625 (solución-sólida fortalecida) es menos susceptible al agrietamiento por licuación que Inconel 718 (endurecimiento-por precipitación).
- Selección del metal de aportación: utilice metal de aportación coincidente o superior-(p. ej., relleno Inconel 625 para metal base Inconel 718) para diluir los elementos-que favorecen el agrietamiento en el metal de soldadura.
Tratamiento térmico antes y después de la soldadura.
El recocido con solución previa-a la soldadura reduce significativamente la susceptibilidad al agrietamiento al disolver los carburos y homogeneizar la microestructura; El tratamiento térmico posterior a la soldadura generalmente no es necesario para las aleaciones de solución sólida-(Inconel 625), pero es obligatorio para las aleaciones de endurecimiento-por precipitación (Inconel 718) para restaurar sus propiedades mecánicas completas.

Tabla 6: Requisitos de tratamiento térmico por aleación
|
Aleación |
Recocido previo a la solución de soldadura- |
Post-Tratamiento térmico de soldadura |
Objetivo |
|
Inconel 625 |
980 grados C/1 hora/WQ |
No requerido |
Disuelva los carburos, restaure la resistencia a la corrosión. |
|
Inconel 718 |
980 grados C/1 hora/WQ |
720 grados C / 8 h + 620 grados C / 8 h (envejecimiento) |
Restaurar la precipitación-fuerza de endurecimiento |
|
Hastelloy C-276 |
1150 grados C / 1 hora / WQ |
No requerido |
Disuelva la fase mu, restablezca la resistencia a la corrosión |
|
monel 400 |
No requerido |
Alivio del estrés 540 grados C / 1 hora |
Reducir el estrés residual, prevenir el SCC |
Beneficios del recocido previo a la solución de soldadura:-
- Disuelve carburos y fases intermetálicas que pueden causar agrietamiento por licuación en la ZAT.
- Reduce las tensiones residuales de las operaciones de conformado y mecanizado que pueden contribuir a la distorsión y el agrietamiento.
- Homogeneiza la microestructura, asegurando una penetración y calidad constante de la soldadura.
- Restaura la resistencia a la corrosión que pudo haberse degradado durante el procesamiento anterior (por ejemplo, trabajo en frío, conformado).
Pautas posteriores al-tratamiento térmico de soldadura (PWHT):
- Aleaciones en solución-sólida (Inconel 625, Hastelloy C-}276): generalmente no se requiere PWHT. La condición soldada proporciona propiedades adecuadas para la mayoría de las aplicaciones. Si es necesario aliviar la tensión, utilice 870-980 grados C durante 1 hora por cada 25 mm de espesor.
- Precipitación-Aleaciones de endurecimiento (Inconel 718): PWHT es obligatorio para restaurar la precipitación-resistencia endurecida. Siga el ciclo de envejecimiento estándar: 720 grados C durante 8 horas, enfriar en el horno a 620 grados C, mantener durante 8 horas, enfriar al aire.
- Solo alivio de tensión: si el recocido de solución completa no es práctico (por ejemplo, estructuras grandes), el alivio de tensión a 540-650 grados C durante 1 hora por 25 mm reduce las tensiones residuales en un 60-70 % sin afectar significativamente las propiedades.
Selección del metal de aportación
Para soldar aleaciones de níquel con láser, utilice metales de aportación que coincidan o superen-la química de la aleación base: ERNiCrMo-3 (relleno de Inconel 625) para Inconel 625, ERNiFeCr-2 (Inconel 82) para Inconel 718 y ERNiCrMo-4 para Hastelloy C-276; Diámetro del alambre 0,8-1,2 mm para soldadura láser.
Tabla 7: Guía de selección del metal de aportación
|
Metal común |
Metal de aportación (AWS) |
Diámetro del alambre |
Notas |
|
Inconel 625 |
ERNiCrMo-3 |
0,8-1,2 mm |
Combina con metal base; excelente resistencia a la corrosión |
|
Inconel 718 |
ERNiFeCr-2 (Inconel 82) |
0,8-1,2 mm |
Más de-partidas; previene el agrietamiento por tensión-edad |
|
Hastelloy C-276 |
ERNiCrMo-4 |
0,8-1,2 mm |
Combina con metal base; para servicio corrosivo |
|
monel 400 |
ERNiCu-7 |
0,8-1,2 mm |
Combina con metal base; para servicio de agua de mar |
Mejores prácticas para metales de aportación:
- Soldadura autógena: Para secciones delgadas (< 2mm) with tight fit-up, laser welding can be performed without filler metal (autogenous). This simplifies the process but requires perfect joint fit-up.
- Alimentación de alambre: Para juntas que requieren relleno, utilice alimentación de alambre automática a una velocidad de avance de 0,5-2,0 m/min, sincronizada con la velocidad de soldadura. El cable debe entrar en el baño de soldadura por la parte trasera, a 1-2 mm del ojo de la cerradura.
- Almacenamiento: Guarde el alambre de relleno en paquetes sellados con desecante. El alambre expuesto absorbe la humedad que causa porosidad. Utilice el cable dentro de las 8 horas posteriores a la apertura.
- Verificación de PMI: Realice PMI en el alambre de relleno antes de usarlo para verificar la química. Confirme que los elementos clave (Ni, Cr, Mo, Nb) coincidan con las especificaciones.
Errores comunes
Los errores más comunes en la soldadura láser de aleaciones de níquel incluyen: omitir la preparación de la superficie, usar una pureza inadecuada del gas de protección, especificar un metal base con alto contenido de azufre/fósforo, ignorar el recocido de la solución de pre-soldadura y asumir la transferencia de parámetros entre diferentes sistemas láser sin re-recalificación.
Error 1: saltarse la preparación de la superficie
Problema: Incluso una fina capa de aceite u óxido de mecanizado puede provocar entre un 10 y un 20 % de porosidad. Siempre moler y desengrasar.
Solución: Esmerilar una zona de 25 mm en ambos lados; desengrasar con acetona; verificar con inspección UV.
Error 2: usar 99,9% de argón en lugar de 99,999%
Problema: La impureza del 0,1% contiene oxígeno y humedad que provocan porosidad y oxidación en las aleaciones de níquel.
Solución: Especifique siempre una pureza del 99,999 % (5 N); instalar secador desecante; verificar con análisis de gases.
Error 3: especificar un metal con base con alto contenido de azufre-
Problema: Azufre > 0,015 % aumenta drásticamente la susceptibilidad al agrietamiento en caliente en soldaduras láser de aleaciones de níquel.
Solución: Solicitar certificados de fábrica; verificar S < 0,015% y P < 0,015%; Rechazar material que no cumpla-.
Error 4: Ignorar el recocido de solución previo-a la soldadura
Problema: El material-trabajado en frío o envejecido tiene carburos y tensiones residuales que provocan grietas por licuación.
Solución: La solución se recoce a 980-1080 grados C antes de soldar; verificar con pruebas de dureza.
Error 5: Asumir la transferencia de parámetros entre láseres
Problema: La diferente calidad del haz, tamaño del punto y estructura del modo significan que los parámetros no se transfieren directamente.
Solución: re-recalificar WPQR para cada sistema láser; Produzca cupones de prueba antes de soldar en producción.
Error 6: No hay protección de raíz para soldaduras de penetración total-
Problema: Sin gas de respaldo, el lado de la raíz se oxida (azucarado), provocando fallas por corrosión y fatiga.
Solución: Utilice siempre gas de respaldo argón a 5-10 L/min para soldaduras de penetración total.
Error 7: Aporte excesivo de calor
Problema: El aporte de calor > 2,0 kJ/mm aumenta el ancho de la ZAC, la precipitación de carburos y la susceptibilidad al agrietamiento.
Solución: Optimice los parámetros para un aporte de calor mínimo que logre una penetración total; verificar con examen metalográfico.
Preguntas frecuentes
La mayoría de las aleaciones de níquel forjado se pueden soldar con láser con éxito, incluidas Inconel 625, 718, 600, Hastelloy C-276, X y Monel 400. Sin embargo, algunas aleaciones que endurecen por precipitación- (por ejemplo, Inconel 738, Rene 80) son extremadamente difíciles de soldar debido al alto contenido de aluminio y titanio que causan grietas por deformación. Consulte siempre con el proveedor de la aleación para conocer la clasificación de soldabilidad antes de especificar la soldadura láser.
P2: ¿Cuál es el espesor máximo para la soldadura láser de una sola-pasada de aleaciones de níquel?
Para la soldadura láser de fibra en modo ojo de cerradura a 4-6 kW, se puede lograr una penetración total en una sola pasada de hasta 8-12 mm en aleaciones de níquel. Para secciones más gruesas, la soldadura de múltiples pasadas o la soldadura híbrida por arco láser pueden ampliar el rango a 15-20 mm. Por encima de 20 mm, es más apropiada la soldadura por haz de electrones o GTAW de espacio estrecho.
P3: ¿La soldadura por láser de aleaciones de níquel requiere metal de aportación?
Para secciones delgadas (< 2mm) with good fit-up, autogenous laser welding (no filler) is possible. For thicker sections, joints with gaps, or dissimilar metal joints, filler metal is required. Use AWS-classified filler wire (ERNiCrMo-3 for Inconel 625, ERNiFeCr-2 for Inconel 718) at 0.8-1.2mm diameter, fed automatically into the weld pool.
P4: ¿Qué pureza del gas de protección se requiere para soldar aleaciones de níquel con láser?
Utilice argón con una pureza del 99,999 % (5 N) como estándar mínimo. La pureza inferior (99,9%) contiene 1000 ppm de impurezas, incluidos oxígeno y humedad, que provocan porosidad y oxidación. Instale un secador desecante en la línea de gas. Para una penetración más profunda, utilice argón con 30-50 % de helio a un caudal de 20-35 L/min.
P5: ¿Cómo evito el agrietamiento en caliente en las soldaduras láser de aleaciones de níquel?
La prevención del agrietamiento en caliente requiere: (1) especificar el metal base con azufre < 0,015 % y fósforo < 0,015 %; (2) usar un aporte de calor bajo (0,5-1,0 kJ/mm) para minimizar el tiempo en el rango de temperatura susceptible-a la grieta; (3) diseñar juntas con mínima restricción; (4) usar el modo de láser pulsado para reducir el aporte de calor promedio; y (5) usar metal de aportación coincidente o excesivamente coincidente para diluir los elementos que promueven el agrietamiento.
P6: ¿Es necesario el recocido previo a la solución de soldadura para Inconel 625?
Se recomienda encarecidamente el recocido de la solución previa a la soldadura a 980 grados C, aunque no siempre es obligatorio. Es esencial para: material trabajado en frío-(reduce la tensión residual), material con historial térmico desconocido y aplicaciones críticas que requieren máxima resistencia a la corrosión. Para material de stock recocido por solución-en servicios no-críticos, se puede omitir el recocido previo a la soldadura si el aporte de calor se mantiene bajo (< 1.0 kJ/mm).
P7: ¿Cuál es la diferencia entre la soldadura láser en modo de conducción y en modo de ojo de cerradura?
El modo de conducción (densidad de potencia < 10 MW/cm2) produce soldaduras anchas y poco profundas con una HAZ mínima. Utilizado para secciones delgadas (< 1mm) and when appearance is critical. Keyhole mode (power density > 10 MW/cm2) produces deep, narrow welds with deeper penetration. Used for thicker sections (>1 mm) y cuando se requiere una penetración total. El modo ojo de cerradura es más eficiente pero más difícil de controlar.
P8: ¿Puedo soldar con láser Inconel 625 al acero inoxidable 316L?
Sí. Utilice metal de aportación Inconel 625 (ERNiCrMo-3), bajo aporte de calor (0,5-1,0 kJ/mm) y desvíe el rayo láser entre 0,5 y 1,0 mm hacia el lado de Inconel para minimizar la dilución del hierro. Realice una inspección 100% PT y RT. El principal riesgo es el agrietamiento por solidificación en el límite de fusión debido a gradientes de composición. Califique siempre el procedimiento (WPQR) según ASME IX.
P9: ¿Qué tan delgadas puedo soldar con láser aleaciones de níquel?
Los láseres de fibra pueden soldar aleaciones de níquel de hasta 0,1 mm de espesor en modo pulsado con baja potencia (50-200 W) y un tamaño de punto fino (30-50 microm). Para un espesor de 0,1-0,5 mm, utilice el modo de conducción con entrada de calor cuidadosamente controlada para evitar quemaduras. La soldadura ultrafina requiere fijación de precisión y preparación de los bordes para mantener la tolerancia del espacio del 10 % del espesor.
P10: ¿Qué inspección posterior-a la soldadura se requiere para las soldaduras láser de aleación de níquel?
Mínimo: 100% inspección visual (VT) y 100% prueba de tinte penetrante (PT). Para soldaduras estructurales críticas o que contienen presión-: agregue 100% de prueba radiográfica (RT) o tomografía computarizada (CT) según ASME Sección VIII. Para la calificación del procedimiento: examen metalográfico de-secciones transversales según ASME IX. Para aplicaciones nucleares: agregue pruebas de fugas de helio y examen metalográfico según ASME Sección III.


